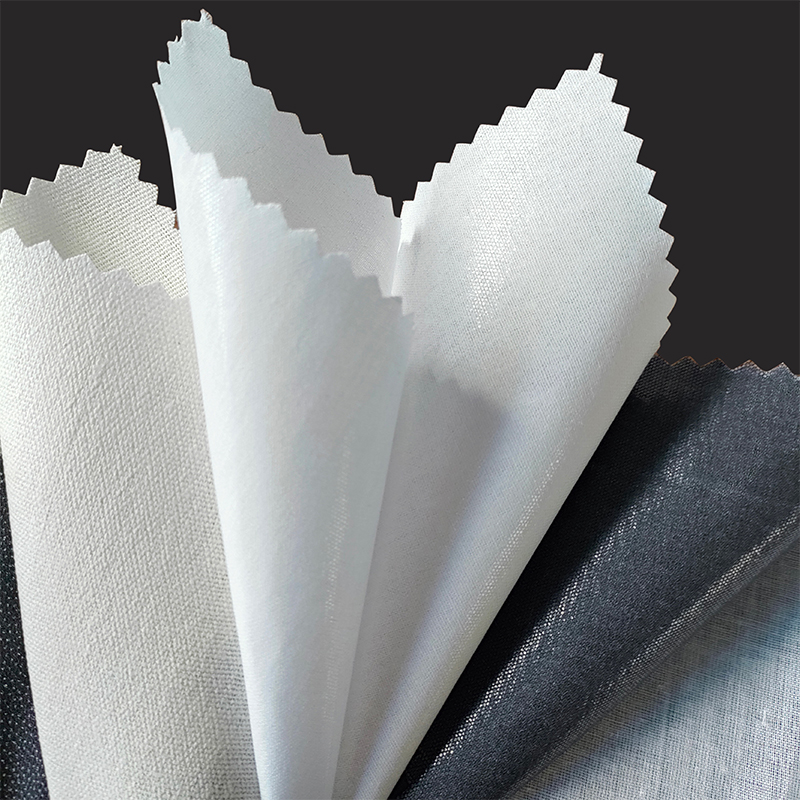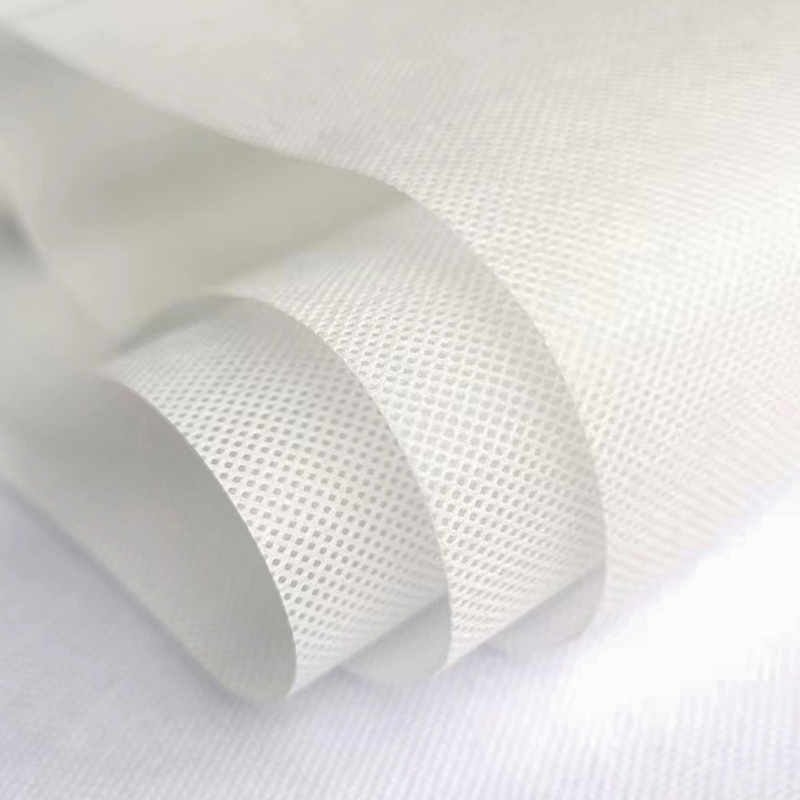
অ বোনা ইন্টারলাইনিং বাণিজ্যিক পোশাক উত্পাদন সবচেয়ে ব্যাপকভাবে ব্যবহৃত ফ্যাব্রিক শক্তিবৃদ্ধি. এটি শেল কাপড়কে স্থিতিশীল করে, ড্রেপ নিয়ন্ত্রণ করে এবং পরিধান এবং বারবার লন্ডারিংয়ের মাধ্যমে আকৃতি ধরে রাখে, সবই বোনা ইন্টারলাইনিংয়ের খরচের একটি ভগ্নাংশে। বোনা উপকরণের বিপরীতে যার জন্য সুতা তৈরি, বুনন এবং সমাপ্তি প্রয়োজন, নন-ওভেন ইন্টারলাইনিং সরাসরি ফাইবার জাল থেকে উত্পাদিত হয়, এটিকে হালকা, উত্স থেকে দ্রুত এবং প্রতিটি দিকে সামঞ্জস্যপূর্ণ করে তোলে।
অ বোনা ইন্টারলাইনিং এর পছন্দ সরাসরি প্রভাবিত করে কিভাবে একটি পোশাক দেখতে, অনুভব করে এবং উৎপাদনে কাজ করে। ভুল ওজন, বন্ধন পদ্ধতি, বা আঠালো সিস্টেম নির্বাচন করা বুদবুদ, শো-থ্রু, কঠোরতা বা ডিলামিনেশন হতে পারে। এই নির্দেশিকাটি ব্যাখ্যা করে যে প্রধান ধরনের অ বোনা ইন্টারলাইনিং, কীভাবে সেগুলিকে আপনার বাইরের কাপড়ের সাথে মেলে এবং শেষ-ব্যবহার করা যায় এবং ফিউজিংয়ের সময় কী যাচাই করতে হবে যাতে আপনি আত্মবিশ্বাসের সাথে স্পেসিফিকেশন লিখতে পারেন।
অ বোনা ইন্টারলাইনিং কি?
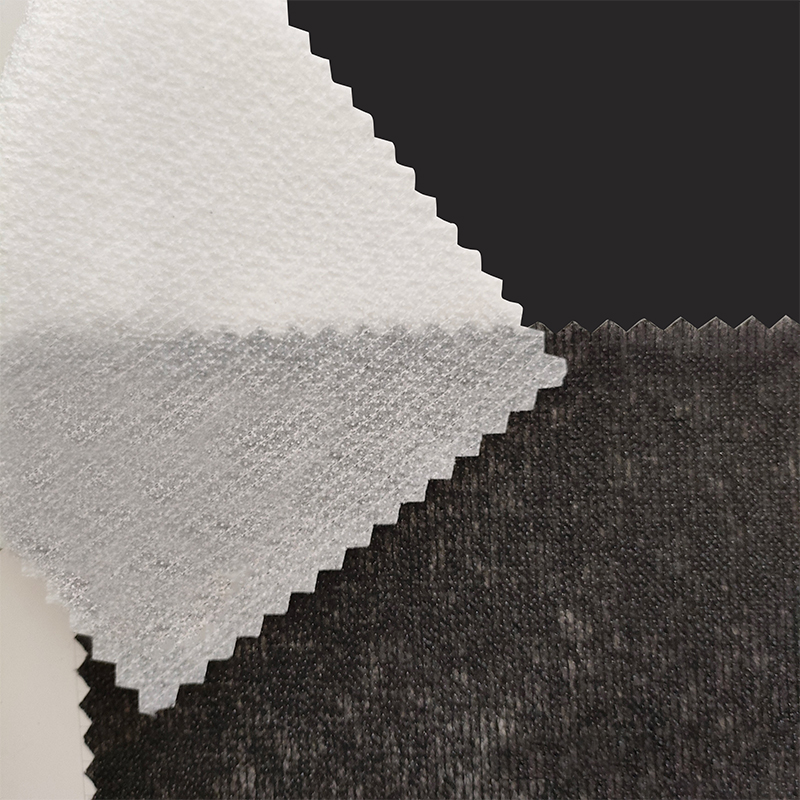
নন ওভেন ইন্টারলাইনিং হল একটি ফ্ল্যাট, নমনীয় শীট যা প্রধান বা ফিলামেন্ট ফাইবার থেকে তৈরি যা বোনা বা বোনা না হয়ে যান্ত্রিক, তাপ বা রাসায়নিক প্রক্রিয়ার মাধ্যমে একত্রে আবদ্ধ হয়। ফাইবারগুলিকে প্রথমে একটি আলগা জালে রাখা হয়, তারপর প্রয়োজনীয় বেধ এবং ঘনত্ব অর্জনের জন্য একত্রিত করা হয়। পলিয়েস্টার সবচেয়ে সাধারণ কাঁচামাল কারণ এর মাত্রিক স্থায়িত্ব এবং ওয়াশিং প্রতিরোধের; পলিমাইড, ভিসকস, এবং পুনর্ব্যবহৃত তুলো নির্দিষ্ট হাত-অনুভূতি এবং স্থায়িত্বের প্রয়োজনীয়তার জন্যও ব্যবহৃত হয়।
বোনা ইন্টারলাইনিং থেকে মূল পার্থক্য কাঠামোতে নেমে আসে:
- বোনা ইন্টারলাইনিং এতে আন্তঃবিন্যস্ত পাটা এবং ওয়েফ্ট সুতা রয়েছে, যা এটিকে উচ্চ প্রসার্য শক্তি দেয় কিন্তু একটি শস্যের দিকও তৈরি করে। এটি সরাসরি শস্যের চেয়ে পক্ষপাতের উপর ভিন্নভাবে আচরণ করে।
- অ বোনা ইন্টারলাইনিং কোন শস্য দিক আছে. এর বৈশিষ্ট্যগুলি প্রায় আইসোট্রপিক, অর্থাত্ শক্তিবৃদ্ধি কোণ নির্বিশেষে একইভাবে আচরণ করে।
যে আইসোট্রপি একটি ব্যবহারিক সুবিধা. প্যাটার্নের টুকরোগুলি একসাথে কাছাকাছি রাখা যেতে পারে, ফিউজিংয়ের সময় পক্ষপাত বিকৃতির কোনও ঝুঁকি নেই এবং কাটা প্রান্তগুলি পোশাকের ভিতরে ঘোরাফেরা করে না। ট্রেড-অফ হল যে নন-ওভেন ইন্টারলাইনিংয়ে সাধারণত তুলনীয় বোনা নির্মাণের তুলনায় কম দৃঢ়তা এবং প্রসারণ থাকে, তাই উচ্চ ক্রমাগত চাপের শিকার অঞ্চলগুলির জন্য এটি সুপারিশ করা হয় না যদি না একটি চাঙ্গা নন-বোনা প্রকার যেমন স্টিচ-বন্ড বা PP-TPU নির্দিষ্ট করা হয়।
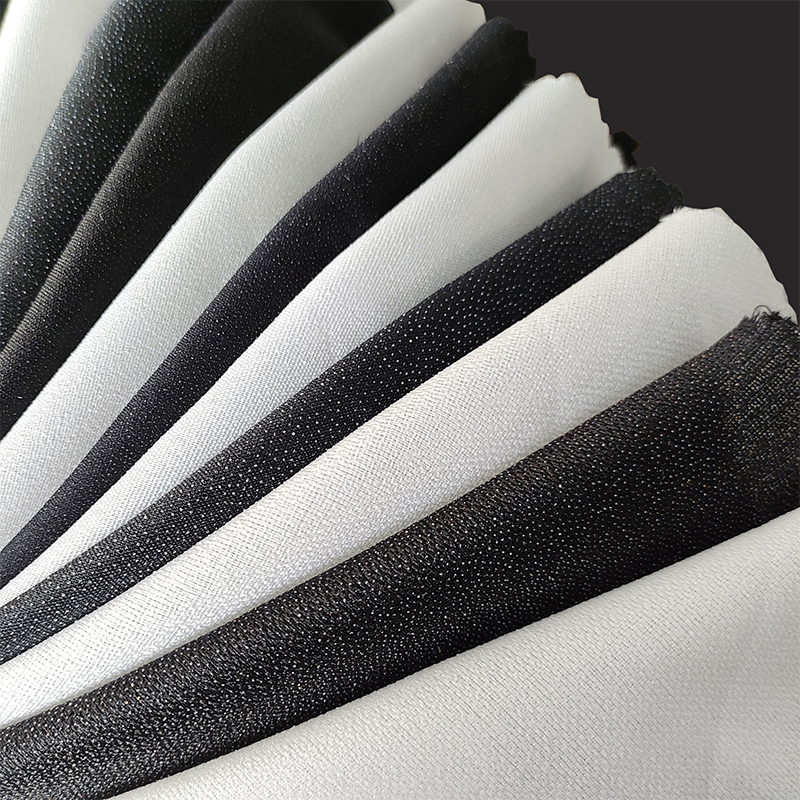
ফিউজিবল অ্যাপ্লিকেশনের জন্য, অ বোনা ইন্টারলাইনিং একটি থার্মোপ্লাস্টিক আঠালো যেমন পলিমাইড (PA), পলিয়েস্টার (PES), বা ইথিলিন-ভিনাইল অ্যাসিটেট (EVA) দিয়ে লেপা হয়। ফিউজিংয়ের সময় আঠালো গলে যায় এবং শেল ফ্যাব্রিকের উপর লক হয়ে যায়। বেস ওয়েবটি অভিন্ন হওয়ার কারণে, আঠালো বিন্দুগুলি পৃষ্ঠ জুড়ে সমানভাবে বিতরণ করে, যা অনিয়মিত বোনা সাবস্ট্রেটের তুলনায় মুখের কাপড়ে দৃশ্যমান চিহ্নের সম্ভাবনা হ্রাস করে।
অ বোনা ইন্টারলাইনিং প্রধান প্রকার
বিভিন্ন উৎপাদন রুট খুব ভিন্ন ইন্টারলাইনিং আচরণ তৈরি করে। পাঁচ প্রকার আজ পোশাক শিল্পে প্রাধান্য পায়:
1. রাসায়নিক-বন্ড ননবোভেন ইন্টারলাইনিং
ফাইবারগুলিকে স্প্রে করা হয় বা একটি এক্রাইলিক বা ল্যাটেক্স বাইন্ডার দিয়ে স্যাচুরেট করা হয়, তারপর একটি চুলায় শুকিয়ে নিরাময় করা হয়। বাইন্ডার তাদের ক্রসিং পয়েন্টে একসঙ্গে ফাইবার লক করে। এই পদ্ধতিটি চমৎকার ড্রেপ সহ একটি নরম, কোমল ইন্টারলাইনিং তৈরি করে, যে কারণে এটি প্রায়শই শার্টের কলার, কাফ এবং হালকা ওজনের পোষাকের বডিসে ব্যবহৃত হয়। এটি একটি জল-ভিত্তিক বাইন্ডার সিস্টেমের সাথে তৈরি করা যেতে পারে যা VOC নির্গমন কম রাখে এবং এটি ফিউজিবল সংস্করণের জন্য ডট আবরণ ভালভাবে গ্রহণ করে।
2. থার্মো-বন্ড ননবোভেন ইন্টারলাইনিং
থার্মো-বন্ড নন-উভেন ইন্টারলাইনিং কম-গলিত দ্বি-কম্পোনেন্ট ফাইবার ব্যবহার করে যা একটি থ্রু-এয়ার ওভেনে বা উত্তপ্ত ক্যালেন্ডারে উত্তপ্ত হলে নরম করে এবং ফিউজ করে। কোন রাসায়নিক দপ্তরী যোগ করা হয় না, তাই ফলাফল ব্যতিক্রমী পরিষ্কার, অভিন্ন, এবং মাত্রিক স্থিতিশীল. রাসায়নিক-বন্ডের তুলনায় এই ধরণের হাতটি কিছুটা ক্রিস্পার রয়েছে, এটি কাঠামোগত ফ্রন্ট, কোমরব্যান্ড এবং বাইরের পোশাকের অংশগুলির জন্য একটি শক্তিশালী প্রার্থী তৈরি করে যা একটি ক্রিজ ধরে রাখতে হবে। এটি কিছু ল্যাটেক্স-বন্ডেড জালের চেয়ে শুষ্ক পরিষ্কারকে ভালভাবে প্রতিরোধ করে।
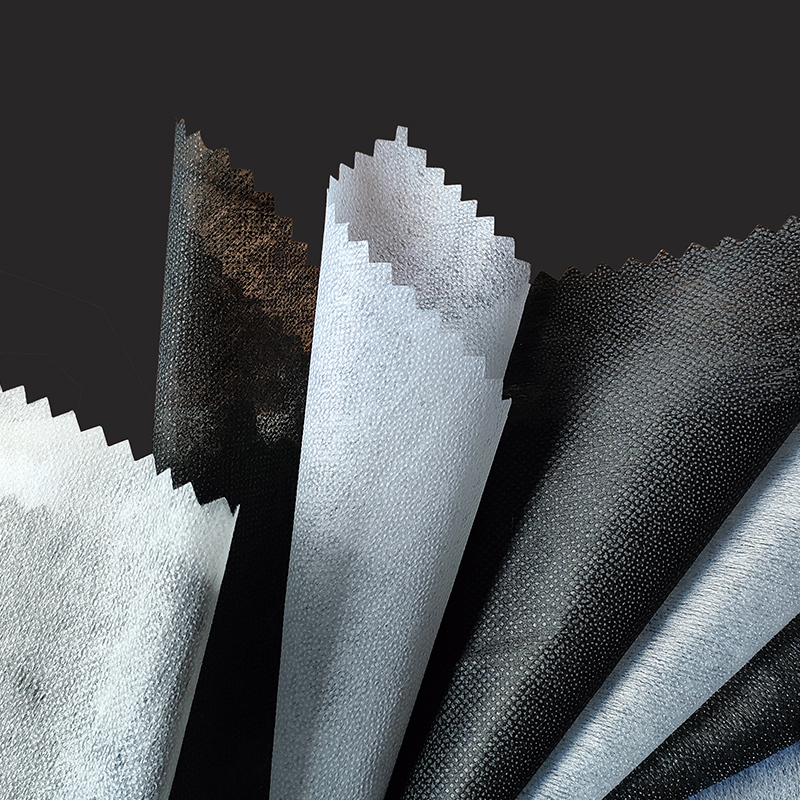 স্ট্রাকচার্ড গার্মেন্ট যন্ত্রাংশের জন্য থার্মোবন্ড ননবোভেন ইন্টারলাইনিং এই তাপ-মিশ্রিত ননবোভেন ইন্টারলাইনিং একটি পরিষ্কার, অভিন্ন হাত এবং মাত্রিক স্থিতিশীলতার জন্য কম-গলিত দ্বি-কম্পোনেন্ট ফাইবার ব্যবহার করে। এটি স্ট্রাকচার্ড ফ্রন্ট, কোমরবন্ধ এবং বাইরের পোশাকের জন্য উপযুক্ত এবং ল্যাটেক্স-বন্ডেড জালের চেয়ে ভাল ড্রাই-ক্লিনিং প্রতিরোধের প্রস্তাব দেয়। পণ্য দেখুন →
3. সেলাই-বন্ড ননবোভেন ইন্টারলাইনিং
একটি ফাইবার ওয়েবকে জালের মধ্য দিয়ে চলমান ওয়ার্প-নিটেড সেলাইগুলির একটি সিস্টেম দ্বারা শক্তিশালী করা হয়। সেলাই উচ্চ প্রসার্য শক্তি এবং স্থিতিস্থাপক পুনরুদ্ধার প্রদান করে যা একটি সম্পূর্ণরূপে বন্ধনযুক্ত ওয়েব অর্জন করতে পারে না। স্টিচ-বন্ড ইন্টারলাইনিং নিটওয়্যার, জার্সি কাপড় এবং প্রসারিত প্রত্যাশা সহ পোশাকের জন্য একটি নির্ভরযোগ্য পছন্দ, যেহেতু এটি ফ্যাব্রিকের সাথে চলে এবং স্থায়ী বিকৃতি ছাড়াই আকৃতিতে ফিরে আসে।
4. পিপি স্পুনবন্ড ননবোভেন ইন্টারলাইনিং
ক্রমাগত পলিপ্রোপিলিন ফিলামেন্টগুলিকে বের করে দেওয়া হয়, একটি এলোমেলো ওয়েবে বিছিয়ে দেওয়া হয় এবং তাপ ও চাপ দ্বারা আবদ্ধ হয়। স্পুনবন্ড পলিপ্রোপিলিন তার ওজনের জন্য শক্তিশালী, প্রাকৃতিকভাবে জল-প্রতিরোধী এবং বেশিরভাগ রাসায়নিকের প্রতিরোধী। এটি বাইরের পোশাক, ক্যাপ, খেলাধুলার পোশাক এবং শিল্প কাজের পোশাকে ব্যাপকভাবে ব্যবহৃত হয় যেখানে বোনা চুলের ক্যানভাসগুলি ছাড়াই একটি শক্ত, শক্ত শক্তিবৃদ্ধি প্রয়োজন।
5. PP-TPU ইলাস্টিক ইন্টারলাইনিং
এটি থার্মোপ্লাস্টিক পলিউরেথেন (TPU) ফিল্ম বা ইলাস্টিক ফিলামেন্টের সাথে মিলিত পলিপ্রোপিলিন ননওয়েভেন বেসের একটি সংমিশ্রণ। এটি এক বা উভয় দিকে নিয়ন্ত্রিত স্ট্রেচ সরবরাহ করে, তারপর ঝুলে না গিয়ে পুনরুদ্ধার করে। PP-TPU ইলাস্টিক ইন্টারলাইনিং কোমরবন্ধ, নেকলাইন, হাতা খোলার জন্য এবং পারফরম্যান্সের পোশাকের জন্য নির্দিষ্ট করা হয়েছে যেখানে সীমটি শরীরের সাথে প্রসারিত হতে হবে এবং পরিষ্কারভাবে ফিরে আসতে হবে।
| টাইপ | বন্ধন পদ্ধতি | সাধারণ ওজন | সেরা অ্যাপ্লিকেশন |
|---|---|---|---|
| রাসায়নিক বন্ধন | এক্রাইলিক বা ল্যাটেক্স বাইন্ডার | 25-80 জিএসএম | শার্ট, ড্রেস, ব্লাউজ |
| থার্মো-বন্ড | কম গলিত ফাইবার ফিউশন | 30-120 জিএসএম | স্ট্রাকচার্ড ফ্রন্ট, কোমরবন্ধ |
| সেলাই-বন্ধন | ওয়ার্প-নিট সেলাই | 60-180 জিএসএম | নিটওয়্যার, প্রসারিত পোশাক |
| পিপি স্পুনবন্ড | থার্মাল ক্যালেন্ডার বন্ধন | 40-150 জিএসএম | বাইরের পোশাক, ক্যাপ, কাজের পোশাক |
| PP-TPU ইলাস্টিক | TPU ফিল্ম বা ইলাস্টিক স্তরায়ণ | 70-200 জিএসএম | কোমরবন্ধ, কর্মক্ষমতা পরিধান |
ফিউজিবল বনাম নন-ফিজিবল নন ওভেন ইন্টারলাইনিং: আপনার কোনটি প্রয়োজন?
সংক্ষিপ্ত উত্তর: যদি আপনার প্রোডাকশন লাইনে ফিউজিং প্রেস থাকে এবং আপনার বাইরের ফ্যাব্রিক তাপ এবং চাপ সহ্য করতে পারে, তাহলে ফিউসিবল বেছে নিন। আপনি যদি তাপ-সংবেদনশীল কাপড়ের সাথে কাজ করেন যেমন কিছু সিনথেটিক্স বা পুঁতিযুক্ত সিল্ক, অথবা যদি পোশাকের সর্বোচ্চ শ্বাস-প্রশ্বাসের প্রয়োজন হয়, অ-ফিউজিবল (সেলাই-ইন) বেছে নিন।
ফিজিবল অ বোনা ইন্টারলাইনিং এক মুখে থার্মোপ্লাস্টিক আঠালো আবরণ বহন করে। 140-160°C, 2-4 বার চাপ এবং 12-18 সেকেন্ডে ফিউজিং করার সময়, আঠালো গলে যায় এবং শেল ফ্যাব্রিকের ইন্টারলাইনিংকে আবদ্ধ করে। বন্ডটি তাত্ক্ষণিক এবং অভিন্ন, যা নাটকীয়ভাবে উত্পাদনের গতি বাড়ায় এবং জায়গায় ইন্টারলাইনিং সেলাইয়ের তুলনায় শ্রম খরচ কমিয়ে দেয়।
নন-ফিজিবল ইন্টারলাইনিং এর কোন আঠালো নেই। এটি একটি পৃথক স্তর হিসাবে ফ্যাব্রিকে সেলাই করা হয়, হয় একটি সীম দ্বারা বা আলগা কুইল্টিং দ্বারা। বাইরের কাপড়ের আবরণ, একটি থার্মোপ্লাস্টিক পৃষ্ঠ বা একটি সূক্ষ্ম বুনন যা ফিউজিং প্রক্রিয়ার দ্বারা চূর্ণ বা গলে যায় তখন সেলাই-ইন ইন্টারলাইনিং নিরাপদ পছন্দ। এটি হাউট কউচারেও ব্যবহৃত হয় যেখানে কারিগর পোশাক কাঠামোর উপর সর্বাধিক নিয়ন্ত্রণ চায়।
| ফ্যাক্টর | সংযোজনযোগ্য | নন-ফিজিবল |
|---|---|---|
| আঠালো | PA, PES, EVA, বা TPU ডট লেপ | কোনোটিই নয় |
| আবেদন | তাপ এবং চাপে ফিউজিং প্রেস | সেলাই বা quilting |
| গতি | উচ্চ, ভর উত্পাদন জন্য উপযুক্ত | কম, শ্রম-নিবিড় |
| জন্য সেরা | তুলা, উলের মিশ্রণ, বোনা সিন্থেটিক্স | নিছক সিল্ক, লেপা কাপড়, couture |
| সীমাবদ্ধতা | তাপ কিছু কাপড় শক্ত করতে বা চিহ্নিত করতে পারে | সেলাই সময় যোগ করে; মেলে না যদি পাকার করতে পারেন |
বাণিজ্যিক অনুশীলনে, ফিউজিবল নন-ওভেন ইন্টারলাইনিং বেশিরভাগ আয়তনের জন্য দায়ী কারণ ফিউজিং প্রেসগুলি ইতিমধ্যে বেশিরভাগ পোশাক কারখানায় মানক সরঞ্জাম। নমুনা তৈরির জন্য এবং তাপ সহ্য করতে পারে না এমন বিশেষ কাপড়ের জন্য নন-ফিউজিবল ইন্টারলাইনিংয়ের একটি ছোট স্টক রাখুন।
কিভাবে সঠিক অ বোনা ইন্টারলাইনিং নির্বাচন করবেন
নির্বাচন শেল ফ্যাব্রিক দিয়ে শুরু হয় এবং একটি ফিউজিং ট্রায়াল দিয়ে শেষ হয়। ক্রমানুসারে এই পাঁচটি চেকের মাধ্যমে কাজ করুন:
- ওজন মেলে। আপনার শেল ফ্যাব্রিক প্রতি বর্গ মিটার (gsm) গ্রাম ওজন করুন। একটি হালকা ওজনের বা মাঝারি ওজনের অ বোনা ইন্টারলাইনিং সাধারণত নরম শক্তিবৃদ্ধির জন্য শেল ফ্যাব্রিকের ওজনের 30-60 শতাংশ হওয়া উচিত। কলার এবং কাফের মতো কাঠামোগত এলাকার জন্য, 70-100 শতাংশ পর্যন্ত যান। 120 জিএসএম শেল ফ্যাব্রিকের জন্য, একটি 40-70 জিএসএম ইন্টারলাইনিং সাধারণত নিরাপদ; একটি 250 জিএসএম বাইরের পোশাকের জন্য, 100-180 জিএসএম বিবেচনা করুন।
- ড্রেপ টার্গেট সংজ্ঞায়িত করুন। একটি খাস্তা, গম্বুজযুক্ত কলার একটি দৃঢ় ফিনিস সহ একটি থার্মো-বন্ড বা রাসায়নিক-বন্ড ইন্টারলাইনিং প্রয়োজন। একটি নরম, প্রবাহিত ব্লাউজের জন্য একটি কম ওজনের রাসায়নিক-বন্ড ইন্টারলাইনিং প্রয়োজন। শেল ফ্যাব্রিকের বিরুদ্ধে ইন্টারলাইনিং ধরে রাখুন এবং এটি স্বাভাবিকভাবে পড়ে যেতে দিন; সংমিশ্রণটি একটি স্তর হিসাবে সরানো উচিত, একে অপরের সাথে লড়াই নয়।
- ফিউজিং পরামিতি নিশ্চিত করুন। 140-160°C, 2-4 বার, 12-18 সেকেন্ডে প্রতিষ্ঠিত নির্মাতাদের দ্বারা তৈরি স্ট্যান্ডার্ড ফিউজিবল ননওয়েভেন ইন্টারলাইনিংগুলি ভালভাবে ফিউজ করে। যদি আপনার ফিউজিং প্রেস কম তাপমাত্রায় বা ছোট সাইকেলে কাজ করে, তাহলে আপনার সরবরাহকারীকে কম-তাপমাত্রার আঠালো ভেরিয়েন্টের জন্য জিজ্ঞাসা করুন।
- স্ট্রাইক-থ্রু এবং শো-থ্রু পরীক্ষা। একটি হালকা বাক্সের সামনে একটি ফিউজড নমুনা রাখুন। মুখে কোন আঠালো বিন্দু দৃশ্যমান হওয়া উচিত নয়। তারপর এটি ঠান্ডা হওয়ার পরে হাত দিয়ে ইন্টারলাইনিং খোসা ছাড়ুন; শেল ফ্যাব্রিক আঠালো বন্ড রিলিজ আগে ছিঁড়ে বা প্রসারিত করা উচিত.
- ধোয়ার আচরণ যাচাই করুন। নমুনাগুলি ফিউজ করুন এবং আপনার গ্রাহক যে তাপমাত্রায় ব্যবহার করবেন সেখানে একটি নিয়মিত ধোয়ার চক্রের মাধ্যমে চালান। ডিলামিনেশন, বুদবুদ এবং সংকোচন পরিমাপ করুন। যদি ইন্টারলাইনিং 2 শতাংশের বেশি সঙ্কুচিত হয় এবং শেলটি মাত্র 0.5 শতাংশ সঙ্কুচিত হয়, তাহলে পোশাকটি সিমগুলিতে ঠেকে যাবে।
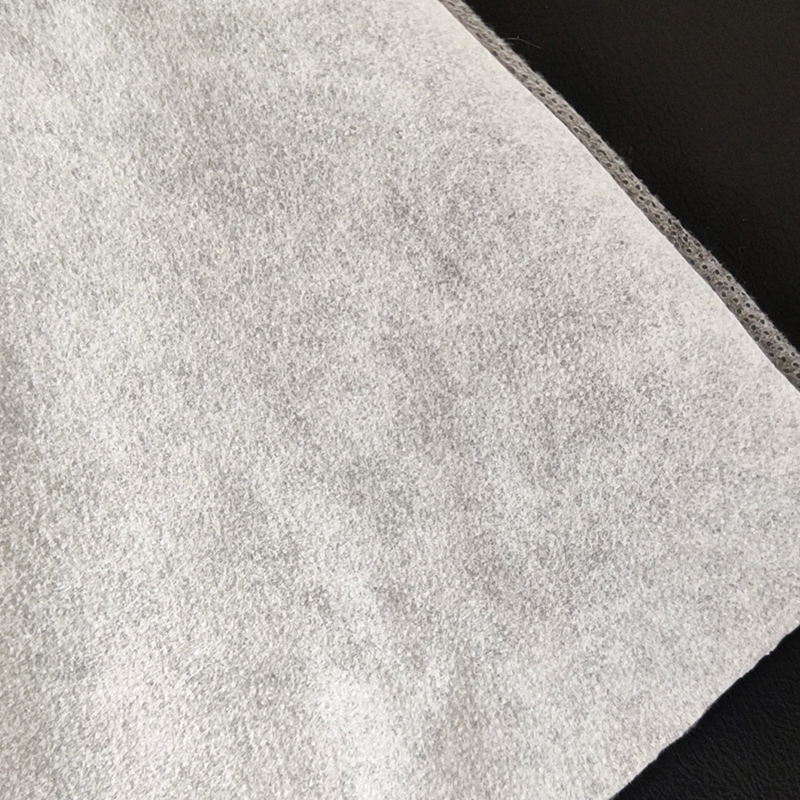 প্রসারিত কাপড়ের জন্য PP TPU ইলাস্টিক ইন্টারলাইনিং লেগিংস এবং স্পোর্টস ব্রা-এর মতো মাঝারি ওজনের স্ট্রেচ কাপড়ের সাথে এই লাইটওয়েট নিট ইন্টারলাইনিং জোড়া, যা উচ্চ স্থিতিস্থাপকতা, ভাল পুনরুদ্ধার এবং শক্তিশালী হোল্ড প্রদান করে- কার্যক্ষমতা পরিধানের জন্য ইন্টারলাইনিং নির্বাচন করার সময় দরকারী যা শেল ফ্যাব্রিকের সাথে চলতে হবে। পণ্য দেখুন →
ফিউজিং ট্রায়াল এড়িয়ে যাবেন না। প্রস্তুতকারকরা প্রস্তাবিত সেটিংস প্রদান করে, তবে প্রতিটি শেল ফ্যাব্রিকের নিজস্ব পৃষ্ঠের রসায়ন, ছিদ্রতা এবং আর্দ্রতা পুনরুদ্ধার রয়েছে। আপনি একটি সম্পূর্ণ প্রোডাকশন লট করার আগে ইন্টারলাইনিং এবং ফ্যাব্রিক সামঞ্জস্যপূর্ণ কিনা তা প্রকাশ করার জন্য 30 সেন্টিমিটারের একটি ট্রায়াল রান যথেষ্ট।
গার্মেন্টস উৎপাদনে মূল অ্যাপ্লিকেশন
অ বোনা ইন্টারলাইনিং প্রায় প্রতিটি পোশাক বিভাগে প্রদর্শিত হয়, কিন্তু কার্যক্ষমতার প্রয়োজনীয়তা শেষ-ব্যবহারের সাথে পরিবর্তিত হয়।
শার্ট এবং ব্লাউজ
কলার, কাফ, প্ল্যাকেট এবং বোতামের স্ট্যান্ডগুলি একটি খাস্তা, স্থিতিশীল ইন্টারলাইনিং দাবি করে যা লন্ডারিংয়ের মাধ্যমে এর আকৃতি ধরে রাখে। 40-80 জিএসএম পরিসরে থার্মো-বন্ড এবং রাসায়নিক-বন্ড ননবোভেন ইন্টারলাইনিং হল আদর্শ পছন্দ। ইন্টারলাইনিং অবশ্যই সংকোচন প্রতিরোধ করবে, কারণ একটি কলার যা শার্টের শরীরের চেয়ে দ্রুত সঙ্কুচিত হয় তা ডগায় কুঁচকে যাবে।
স্যুট, জ্যাকেট এবং সেলাই করা কোট
সামনের প্যানেল এবং ল্যাপেলগুলি ঐতিহ্যগতভাবে বোনা চুলের ইন্টারলাইনিং ব্যবহার করে, তবে অ বোনা সংস্করণগুলি অর্ধ-ক্যানভাস এবং পূর্ণ-ফিউশন নির্মাণের জন্য ক্রমবর্ধমানভাবে নির্দিষ্ট করা হচ্ছে। 90-140 জিএসএম ওজনের একটি থার্মো-বন্ড ননবোভেন একটি ল্যাপেল রোলের জন্য প্রয়োজনীয় পদার্থ দেয় বোনা উলের মিশ্রণের উচ্চ খরচ ছাড়াই। বুকের এলাকার জন্য, পরিধানের সময় পুনরুদ্ধার বজায় রাখতে সেলাই-বন্ড ননবোভেন ব্যবহার করা হয়।
নিটওয়্যার এবং সোয়েটার
নিটওয়্যারের নেকলাইন, আর্মহোল এবং কাঁধের সীমগুলির একটি ইন্টারলাইনিং প্রয়োজন যা ফ্যাব্রিকের সাথে প্রসারিত হয় এবং ঝুলে না গিয়ে পুনরুদ্ধার করে। স্টিচ-বন্ড এবং PP-TPU ইলাস্টিক ইন্টারলাইনিংগুলি এখানে পছন্দ করা হয় কারণ তারা বহু-দিকনির্দেশক চাপ সহ্য করে এবং যখন ওভারলক মেশিন দিয়ে বুনন করা হয় তখন তা ঠেকে না।
বাইরের পোশাক এবং পারফরম্যান্স পোশাক
জলরোধী জ্যাকেট, উইন্ডব্রেকার, এবং প্রযুক্তিগত শেল পোশাকগুলি পিপি স্পুনবন্ড ননওভেন ইন্টারলাইনিং ব্যবহার করে কারণ এটি আর্দ্রতা শোষণ করে না এবং বৃষ্টি বা ঘনীভবনের সংস্পর্শে এলে ডিলামিনেট হয় না। ইন্টারলাইনিংকে অবশ্যই কম-তাপমাত্রার ফিউজিং সহ্য করতে হবে যাতে শেল ফ্যাব্রিকের জলরোধী ঝিল্লি ক্ষতিগ্রস্ত না হয়।
এমব্রয়ডারি এবং আলংকারিক সেলাই
ননবোভেন ইন্টারলাইনিং একটি এমব্রয়ডারি স্টেবিলাইজার হিসাবে দ্বিগুণ হয়। টিয়ার-অ্যাওয়ে, কেটে-অ্যাওয়ে, এবং জল-দ্রবণীয় নন-উভেন ব্যাকিংগুলি উচ্চ-গতির সেলাইয়ের সময় ফ্যাব্রিককে সমর্থন করে এবং তারপরে সরানো বা ছাঁটা হয়। পণ্যের এই পরিবারটি প্রযুক্তিগতভাবে একটি ননবোভেন ফ্যাব্রিক এবং ইন্টারলাইনিংয়ের মতো একই উত্পাদন লাইন শেয়ার করে, যে কারণে অনেক গার্মেন্টস আনুষঙ্গিক সরবরাহকারী একই অংশীদার থেকে উভয়েরই উৎস।
কিভাবে নন বোনা ইন্টারলাইনিং তৈরি করা হয়
উত্পাদনের পদক্ষেপগুলি বোঝা আপনাকে কারখানায় মানের সমস্যাগুলির সমাধান করতে সহায়তা করে৷ সম্পূর্ণ অ বোনা ইন্টারলাইনিং উত্পাদন প্রক্রিয়া ফাইবার খোলা এবং পরিষ্কারের সাথে শুরু হয়, তারপর এই ক্রমটি অনুসরণ করে:
- ওয়েব গঠন। পরিষ্কার করা প্রধান ফাইবারগুলিকে একটি অভিন্ন ওয়েবে কার্ডেড বা বায়ু দিয়ে রাখা হয়। ফিলামেন্ট পণ্য যেমন পিপি স্পুনবন্ড সরাসরি এক্সট্রুডার থেকে পাড়া হয়।
- বন্ধন. উপরে বর্ণিত পদ্ধতিগুলির মধ্যে একটি দ্বারা ওয়েবকে একীভূত করা হয়: রাসায়নিক বাইন্ডার স্যাচুরেশন, কম-গলিত তন্তুগুলির তাপীয় সক্রিয়করণ, বা যান্ত্রিক সূঁচ/সেলাই।
- আবরণ (fusible ধরনের জন্য)। একটি থার্মোপ্লাস্টিক আঠালো একটি পেস্ট ডট বা স্ক্যাটার আবরণ মাথা ব্যবহার করে একপাশে একটি ডট প্যাটার্নে প্রয়োগ করা হয়। ডট সাইজ এবং পিচ শেল ফ্যাব্রিক এবং ফিউজিং অবস্থা অনুযায়ী নির্বাচন করা হয়।
- ফিনিশিং। প্রলিপ্ত ওয়েব একটি শুকানোর চেম্বারের মধ্য দিয়ে যায়, তারপর একটি ক্যালেন্ডার যা চূড়ান্ত বেধ এবং মসৃণতা ঠিক করে।
- পরিদর্শন। রোলগুলি স্লিটিং এবং প্যাক করার আগে লেপের অভিন্নতা, ওয়েব ওজন এবং প্রসার্য শক্তির জন্য পরীক্ষা করা হয়।
একটি স্বনামধন্য প্রস্তুতকারক প্রতিটি রোলের জন্য একটি প্রযুক্তিগত ডেটা শীট প্রদান করবে, তালিকাভুক্ত জিএসএম, আবরণের ধরন, ডট ঘনত্ব, ফিউজিং উইন্ডো, সঙ্কুচিত শতাংশ এবং খোসার শক্তি। এই পরামিতিগুলি আপনার প্রোডাকশন টিমের সাথে শেয়ার করা স্পেক শীটে উপস্থিত হওয়া উচিত।
সাধারণ ত্রুটিগুলি এবং কীভাবে সেগুলি প্রতিরোধ করা যায়
বেশিরভাগ ইন্টারলাইনিং অভিযোগ ফিউজিং প্যারামিটার বা একটি ভুল ইন্টারলাইনিং স্পেসিফিকেশন থেকে ফিরে আসে। নীচের সারণীটি কারখানার মেঝেতে প্রায়শই দেখা যায় এমন ত্রুটিগুলি এবং ব্যবহারিক সংশোধনের পদক্ষেপগুলি তালিকাভুক্ত করে৷
| খুঁত | সাধারণ কারণ | সংশোধন |
|---|---|---|
| বুদবুদ বা এয়ার পকেট | অপর্যাপ্ত চাপ বা ফিউজিং সময়; শেল ফ্যাব্রিক উপর আর্দ্রতা | 0.5 বার দ্বারা চাপ বৃদ্ধি; 3 সেকেন্ড দ্বারা ফিউজিং সময় প্রসারিত; ফ্যাব্রিক প্রাক শুকিয়ে |
| মুখে আঠালো বিন্দু দৃশ্যমান | আবরণ ওজন খুব বেশি; ফিউজিং তাপমাত্রা আঠালো পরিসীমা অতিক্রম করে | একটি কম আবরণ ওজন নির্দিষ্ট করুন; তাপমাত্রা 10 ডিগ্রি সেলসিয়াস কমান |
| ধোয়া পরে delamination | যত্ন লেবেল জন্য ভুল আঠালো বর্গ | জল ধোয়ার জন্য PA আঠালো ব্যবহার করুন; শুকনো পরিষ্কারের জন্য PES আঠালো |
| seam লাইন এ Puckering | ইন্টারলাইনিং সঙ্কোচন শেল ফ্যাব্রিকের চেয়ে বেশি | প্রাক-সঙ্কুচিত ইন্টারলাইনিংয়ের অনুরোধ করুন; ডেটা শীটে সংকোচনের মান যাচাই করুন |
| শক্ত এবং বোর্ডি হাত-অনুভূতি | শেল ফ্যাব্রিকের জন্য ইন্টারলাইনিং ওজন খুব বেশি | পরবর্তী নিম্ন জিএসএম পরিসরে ড্রপ করুন এবং ড্রেপ পুনরায় পরীক্ষা করুন |
পরিবেশগত এবং স্থায়িত্ব বিবেচনা
ক্রেতা এবং কমপ্লায়েন্স টিম এখন শুধুমাত্র দাম এবং লিড টাইম নয়, পরিবেশগত পারফরম্যান্সের উপর ইন্টারলাইনিং সরবরাহকারীদের মূল্যায়ন করে। অ বোনা ইন্টারলাইনিং সোর্স করার সময় তিনটি ক্ষেত্র মনোযোগের দাবি রাখে:
- পুনর্ব্যবহৃত ফাইবার সামগ্রী। পুনর্ব্যবহৃত পলিয়েস্টার এবং পুনর্ব্যবহৃত তুলা কার্যকারিতার লক্ষণীয় পরিবর্তন ছাড়াই অনেকগুলি অ বোনা ইন্টারলাইনিং নির্মাণে ভার্জিন ফাইবারগুলিকে প্রতিস্থাপন করতে পারে। 50-80 শতাংশ পুনর্ব্যবহৃত ফাইবার দিয়ে তৈরি একটি পণ্য পোশাকের এমবেডেড কার্বন ফুটপ্রিন্টকে হ্রাস করে।
- জলে দ্রবণীয় বিকল্প। ঠাণ্ডা-জল-দ্রবণীয় এবং গরম-জল-দ্রবণীয় নন-উভেন পণ্যগুলি সূচিকর্মের কাজে টিয়ার-অ্যাওয়ে ব্যাকিং বর্জ্য নিষ্পত্তি করে। ব্যাকিং ওয়াশিং প্রক্রিয়ায় সম্পূর্ণরূপে দ্রবীভূত হয়, কারখানায় এবং ভোক্তা পর্যায়ে কঠিন বর্জ্য হ্রাস করে।
- বাইন্ডার এবং আঠালো রসায়ন। কিছু রাসায়নিক-বন্ড ননবোভেন ইন্টারলাইনিং এখনও দ্রাবক-ভিত্তিক বাইন্ডারের উপর নির্ভর করে। জল-ভিত্তিক এক্রাইলিক বা দ্রাবক-মুক্ত ফর্মুলেশনের জন্য আপনার সরবরাহকারীকে জিজ্ঞাসা করুন। এই পণ্যগুলি কঠোর রাসায়নিক ব্যবস্থাপনার প্রয়োজনীয়তা পূরণ করে এবং কাটিং রুমে অভ্যন্তরীণ বায়ুর গুণমান উন্নত করে।
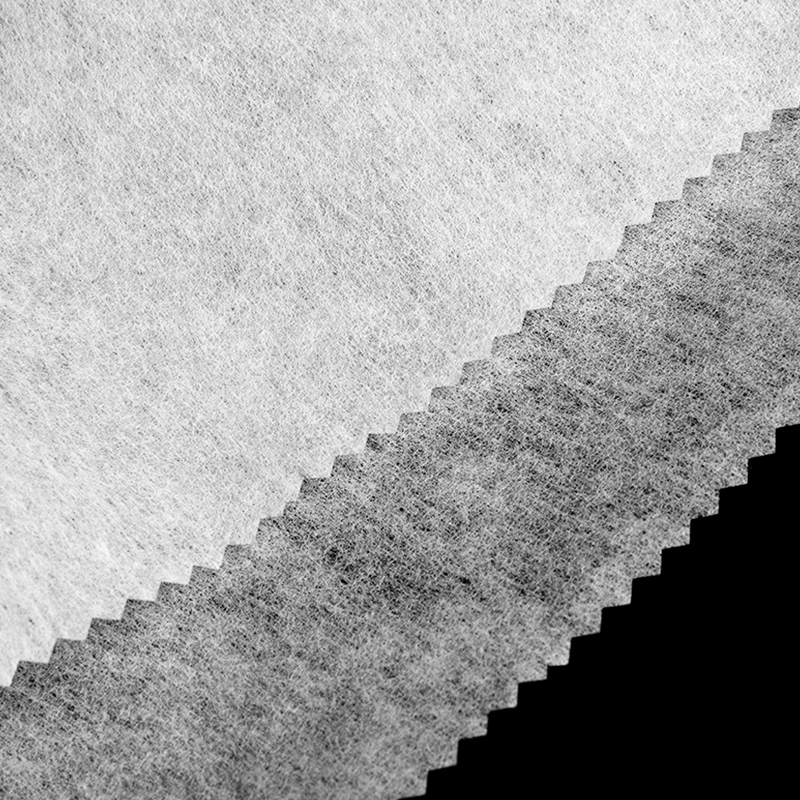 উচ্চ-তাপমাত্রা প্রতিরোধের জন্য রাসায়নিক বন্ড ননবোভেন ইন্টারলাইনিং ভিসকোসে বিকল্প সহ প্রাথমিকভাবে পলিয়েস্টার থেকে তৈরি, এই ইন্টারলাইনিং 260 ডিগ্রি সেলসিয়াস পর্যন্ত উচ্চ-তাপমাত্রা কার্ডিং সহ্য করে। এটি বিভিন্ন অনুভূতি এবং শোষণের স্তরে আসে, পোশাকের আস্তরণ এবং ফিল্টার উপকরণগুলির জন্য উপযুক্ত, এবং শক্তি সঞ্চয়ের জন্য কম ফিউজিং তাপমাত্রা সরবরাহ করে। পণ্য দেখুন →
ফিউজিং এনার্জিও সমীকরণের অংশ। নিম্ন-ফিউজিং-তাপমাত্রার ইন্টারলাইনিংগুলি বিদ্যুৎ সাশ্রয় করে এবং সংবেদনশীল কাপড়ের তাপীয় ক্ষতির ঝুঁকি কমায়। একটি সরবরাহকারী যেটি 160°C এর পরিবর্তে 140°C তাপমাত্রায় ধারাবাহিক আবরণের গুণমান প্রদর্শন করতে পারে আপনাকে উৎপাদনের এক বছর জুড়ে একটি পরিমাপযোগ্য টেকসই সুবিধা দেয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
বোনা এবং অ বোনা ইন্টারলাইনিংয়ের মধ্যে পার্থক্য কী?
বোনা ইন্টারলাইনিং ওয়ারপ এবং ওয়েফট সুতা ইন্টারলেসিং দ্বারা উত্পাদিত হয়, যা এটি একটি সংজ্ঞায়িত শস্য দিক, উচ্চ প্রসার্য শক্তি এবং উলের স্যুটিংয়ের মতো ভারী কাপড়কে সমর্থন করার ক্ষমতা দেয়। অ বোনা ইন্টারলাইনিং সরাসরি ফাইবার বন্ধন দ্বারা তৈরি করা হয়; এটিতে কোন দানা নেই, এটি হালকা এবং খরচে কম, র্যাভেলিং প্রতিরোধ করে এবং প্রতিটি দিকে একই আচরণ করে। লাইটওয়েট এবং মিডওয়েট পোশাকের জন্য, অ বোনা ইন্টারলাইনিং সাধারণত ভাল বাণিজ্যিক ফিট।
অ বোনা ইন্টারলাইনিং কি প্রসারিত কাপড়ে ব্যবহার করা যেতে পারে?
হ্যাঁ, কিন্তু শুধুমাত্র সঠিক নির্মাণ সঙ্গে। একটি স্ট্যান্ডার্ড রাসায়নিক-বন্ড বা থার্মো-বন্ড ননবোভেনের সীমিত প্রসারিত থাকে এবং এটি ফ্যাব্রিক চলাচলকে সীমাবদ্ধ করে। প্রসারিত কাপড়ের জন্য, স্টিচ-বন্ড ননবোভেন ইন্টারলাইনিং বা PP-TPU ইলাস্টিক ইন্টারলাইনিং উল্লেখ করুন। এগুলিকে ফ্যাব্রিকের সাথে লম্বা করার জন্য এবং তাদের আসল মাত্রায় ফিরে আসার জন্য ইঞ্জিনিয়ার করা হয়েছে, যা কাঁধ এবং কোমরব্যান্ডের মতো স্ট্রেস পয়েন্টগুলিতে বুদবুদ ও বিকৃতি রোধ করে।
অ বোনা ইন্টারলাইনিং ফিউজ করতে আমার কোন তাপমাত্রা ব্যবহার করা উচিত?
স্ট্যান্ডার্ড পলিয়েস্টার এবং পলিমাইড ফিউজিবল ননবোভেন ইন্টারলাইনিংগুলি 12-18 সেকেন্ডের থাকার সময় এবং 2-4 বার চাপ সহ 140-160°C তাপমাত্রায় ভালভাবে ফিউজ করে। সরবরাহকারী ডেটাশিটে সর্বদা প্রস্তাবিত সেটিংস নিশ্চিত করুন এবং আপনার প্রকৃত শেল ফ্যাব্রিক দিয়ে একটি ট্রায়াল চালান, কারণ পৃষ্ঠের রং, ফিনিস এবং আর্দ্রতা বন্ড গঠনকে প্রভাবিত করে।
কেন ফ্যাব্রিকের মুখের উপর ইন্টারলাইনিং প্যাটার্ন দেখায়?
শো-থ্রু ঘটে যখন শেল ফ্যাব্রিকের জন্য ইন্টারলাইনিং ওজন খুব বেশি হয়, যখন আঠালো আবরণ খুব ভারী হয়, বা যখন ফিউজিং তাপমাত্রা প্রস্তাবিত সীমার উপরে থাকে এবং আঠালো ছিদ্রের মধ্য দিয়ে গলে যায়। একটি নিম্ন জিএসএম ইন্টারলাইনিং বা একটি সূক্ষ্ম ডট আবরণে স্যুইচ করুন, এবং 5 ডিগ্রি সেলসিয়াস ধাপে ফিউজিং তাপমাত্রা হ্রাস করুন যতক্ষণ না একটি হালকা বাক্সের নীচে চিহ্নটি অদৃশ্য হয়ে যায়।
আমি কিভাবে একটি পোশাকের জন্য সঠিক ইন্টারলাইনিং ওজন গণনা করব?
জিএসএম-এ শেল ফ্যাব্রিক ওজন দিয়ে শুরু করুন। একটি নরম, তরল ড্রেপের জন্য, শেল ফ্যাব্রিক জিএসএমের 30-60 শতাংশের মধ্যে একটি ইন্টারলাইনিং নির্বাচন করুন। কলার, কাফ এবং কোমরব্যান্ডের মতো নির্দিষ্ট কাঠামোর প্রয়োজনের জন্য 70-100 শতাংশ নির্বাচন করুন। তারপরে একটি নমুনা ফিউজ করে এবং আপনার অনুমোদিত মানের বিপরীতে হাতের অনুভূতি এবং চেহারা মূল্যায়ন করে নিশ্চিত করুন।
নন ওভেন ইন্টারলাইনিং কি বারবার ওয়াশিং এবং ড্রাই ক্লিনিং থেকে বেঁচে থাকে?
যখন আঠালো শ্রেণী যত্ন প্রক্রিয়ার সাথে মিলে যায়, হ্যাঁ। পলিমাইড (পিএ) আঠালো জল ধোয়ার জন্য আদর্শ; পলিয়েস্টার (PES) আঠালো ড্রাই-ক্লিনিং দ্রাবক প্রতিরোধ করে। ইন্টারলাইনিং বেসটি শেল ফ্যাব্রিকের সাথে সামঞ্জস্যপূর্ণ স্তরে প্রাক-সঙ্কুচিত হওয়া আবশ্যক। সঙ্কুচিত মানগুলির জন্য আপনার সরবরাহকারীকে জিজ্ঞাসা করুন এবং বাল্ক উত্পাদনের আগে একটি ফিউজড নমুনাতে একটি ধোয়ার পরীক্ষা চালান৷