একটি কোট কলার শুধুমাত্র ফ্যাব্রিকের একটি ভাঁজ করা টুকরা নয়। এটি একটি লোড বহনকারী স্ট্রাকচারাল উপাদান যা বছরের পর বছর পরিধান, বারবার ড্রাই ক্লিনিং এবং অসংখ্য ভাঁজ চক্রের মাধ্যমে এর আকৃতি ধরে রাখতে হবে। একজন ডিজাইনার যে কলারটি নির্বাচন করেন তা নির্ধারণ করে ইন্টারলাইনিং সিস্টেম যা এটিকে সমর্থন করে, সেলাইয়ের ক্রম, চাপ সহনশীলতা এবং পোশাকের চূড়ান্ত মূল্য কাঠামো।
প্রায় তিন দশক ধরে, চীনের রুগাওতে আমাদের কারখানাটি ইউরোপ, আমেরিকা, দক্ষিণ কোরিয়া এবং দক্ষিণ-পূর্ব এশিয়া জুড়ে কোট প্রস্তুতকারকদের জন্য বোনা এবং নন-বোনা ইন্টারলাইনিং তৈরি করেছে। সেই সময়ে, আমাদের প্রযুক্তিগত দল প্রতিটি প্রধান শৈলী জুড়ে হাজার হাজার কলার নির্মাণের মূল্যায়ন করেছে। এই নির্দেশিকাটি আমরা ছয়টি প্রধান কোট কলার বিভাগ সম্পর্কে যা শিখেছি, প্রতিটি কীভাবে কাঠামোগতভাবে আচরণ করে এবং কোন আন্তঃরেখাযুক্ত উপকরণগুলি সবচেয়ে পরিষ্কার রোল লাইন, দৃঢ়তম খাঁজ এবং দীর্ঘস্থায়ী আকৃতি মেমরি তৈরি করে তা ছড়িয়ে দেয়।
যে নিয়মগুলি অনুসরণ করা হয় তা শিল্প কোট উত্পাদন এবং ছোট অ্যাটেলিয়ার কাজের উভয় ক্ষেত্রেই প্রযোজ্য। আপনি যদি একজন গার্মেন্ট প্রকৌশলী, একজন মান-নিয়ন্ত্রক ব্যবস্থাপক, অথবা একজন সোর্সিং বিশেষজ্ঞের সন্ধান করেন ইন্টারলাইনিং উপকরণ যা উত্পাদন অবস্থার অধীনে অনুমানযোগ্যভাবে সঞ্চালন করে , নীচের তথ্য আপনাকে আরও ভাল সিদ্ধান্ত নিতে সাহায্য করবে৷
এক নজরে প্রধান কোট কলার প্রকার
ছয়টি কলার পরিবার সমসাময়িক কোট ডিজাইনে প্রাধান্য পায়। নীচের সারণীটি তাদের পাঁচটি কারণের সাথে তুলনা করে যা উত্পাদনের ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ: সিলুয়েট, কাঠামোগত দৃঢ়তা, সাধারণ অ্যাপ্লিকেশন এবং ইন্টারলাইনিং যে দিকে কাজ করবে।
| কলার টাইপ | সিলুয়েট | কাঠামোগত স্তর | সাধারণ কোট শৈলী | ইন্টারলাইনিং দিক |
|---|---|---|---|---|
| খাঁজ কলার | ল্যাপেল জংশনে ধাপে ধাপে খাঁজ | মাঝারি | ব্লেজার, ট্রেঞ্চ কোট, কার কোট | মাঝারি-weight woven fusible |
| পিক ল্যাপেল | ঊর্ধ্বমুখী-পয়েন্টিং ল্যাপেল টিপস | উচ্চ | টাক্সেডো, ফরমাল ওভারকোট, ডাবল ব্রেস্টেড কোট | দৃঢ় ক্যানভাস বা চুল interlining |
| শাল কলার | ক্রমাগত বক্ররেখা, কোন খাঁজ নেই | নরম রোল | ডিনার জ্যাকেট, রোব কোট, কার্ডিগান কোট | বায়াস-কাট নরম বোনা বা অ বোনা |
| ম্যান্ডারিন কলার | বন্ধ উল্লম্ব স্ট্যান্ড ব্যান্ড | দৃঢ় কলাম | ন্যূনতম কোট, কাজের পোশাক, এশিয়ান-অনুপ্রাণিত বাইরের পোশাক | দৃঢ় স্ব-সমর্থক nonwoven |
| রূপান্তরযোগ্য কলার | পরিধানযোগ্য খোলা বা বন্ধ | বহুমুখী | নৈমিত্তিক থেকে আধা-আনুষ্ঠানিক কোট | সুষম-স্থিরতা বোনা |
| পোলো কলার | ছোট নরম ব্যান্ড | রিলাক্সড | উইকএন্ড কোট, স্পোর্টস জ্যাকেট | লাইটওয়েট বা কোন ইন্টারলাইনিং |
এই শ্রেণীবিভাগগুলি গুরুত্বপূর্ণ কারণ ইন্টারলাইনিং সরবরাহকারীরা ওজন, বুনা ঘনত্ব, আবরণের ধরন এবং কঠোরতা দ্বারা পণ্যগুলিকে শ্রেণিবদ্ধ করে। কলার ফ্যামিলিকে সঠিক ইন্টারলাইনিং স্পেসিফিকেশনের সাথে মেলানো ফিউজিং এবং প্রেসিং এর সময় ব্যয়বহুল রিওয়ার্ক প্রতিরোধ করে।
স্ট্রাকচার্ড ল্যাপেল কলার: খাঁজ এবং পিক
খাঁজ এবং পিক ল্যাপেলগুলি উপযুক্ত কোট ডিজাইনের মেরুদণ্ড। উভয়ের মধ্যে একটি ল্যাপেল রয়েছে যা বুক থেকে বাইরের দিকে ভাঁজ করে এবং একটি কলার যা ঘাড়ের পিছনে মোড়ানো থাকে। যা তাদের আলাদা করে তা হল গর্জ লাইনের আকৃতি এবং ল্যাপেল পয়েন্টের দিক।
খাঁজ কলার
খাঁজ কলারটি যেখানে কলারটি ল্যাপেলের সাথে যোগ দেয় সেখানে একটি ধাপে কাটা কাটা থাকে। এটি বুকে পরিচিত V- আকৃতির খোলার সৃষ্টি করে, যা চোখকে উল্লম্বভাবে আঁকে এবং পরিধানকারীকে লম্বা এবং সরু দেখায়। খাঁজ কলার একক ব্রেস্টেড ব্লেজার, ট্রেঞ্চ কোট এবং নৈমিত্তিক ওভারকোটের জন্য একটি ডিফল্ট পছন্দ।
একটি উত্পাদনের দৃষ্টিকোণ থেকে, খাঁজ একটি জটিল জটিলতা যোগ করে: দুটি ছেদকারী ভাঁজ লাইন অবশ্যই পুরোপুরি সারিবদ্ধ হতে হবে। ল্যাপেল রোল লাইন এবং কলার ব্রেক লাইন খাঁজের সাথে মিলিত হয়, এবং সেই সংযোগস্থলের উভয় পাশে আন্তঃরেখার দৃঢ়তায় যেকোন অসামঞ্জস্যতার কারণে খাঁজটি ফাঁকা বা অসমভাবে ভাঁজ হয়ে যায়। শিল্প অনুশীলন একটি জন্য কল মাঝারি ওজনের বোনা ফিউজিবল ইন্টারলাইনিং, সাধারণত 40 থেকে 70 গ্রাম/মি² আঠালো-কোটেড রেঞ্জে, 12 থেকে 15 সেকেন্ডের জন্য 150 থেকে 160 ডিগ্রি সেলসিয়াসে ফিউজ করা হয় , এটি বোর্ডের মত না তৈরি ল্যাপেল স্থিতিশীল.
পিক ল্যাপেল
পিক ল্যাপেলগুলি কাটা হয় যাতে ল্যাপেলটি কাঁধের দিকে ঊর্ধ্বমুখী পয়েন্ট কোণ করে, একটি বিস্তৃত, প্রামাণিক চাক্ষুষ ছাপ তৈরি করে। এটি ডাবল-ব্রেস্টেড কোট, টাক্সেডো এবং আনুষ্ঠানিক ওভারকোটের জন্য আদর্শ ল্যাপেল। ঊর্ধ্বমুখী অভিযোজন মানে কোট খোলা থাকা অবস্থায় ল্যাপেলকে অবশ্যই মহাকর্ষীয় টান প্রতিরোধ করতে হবে। একটি দৃঢ় আন্তঃরেখা না থাকলে, পরার একটি মরসুমের পরে শিখরটি সামনের দিকে নেমে যাবে।
পিক ল্যাপেলগুলির জন্য, ক্যানভাস বা চুলের ইন্টারলাইনিংগুলি একটি উচ্চতর দৃঢ়তা মডুলাসের সাথে সুপারিশ করা হয়। এই পণ্যগুলি সাধারণত একটি তুলো বা উলের বেসকে একটি অবিচ্ছিন্ন আঠালো আবরণের সাথে একত্রিত করে যা বিন্দুতে দৃঢ় থাকা অবস্থায় ল্যাপেলটিকে উপরের তৃতীয় অংশে নরমভাবে রোল করতে দেয়। একটি 350 g/m² উলের আবরণে একটি পিক ল্যাপেলের লক্ষ্য নমনীয় দৃঢ়তা মোটামুটি একটি খাঁজ ল্যাপেল যা প্রয়োজন তার চেয়ে 30 থেকে 50 শতাংশ বেশি একই ফ্যাব্রিক ওজন.
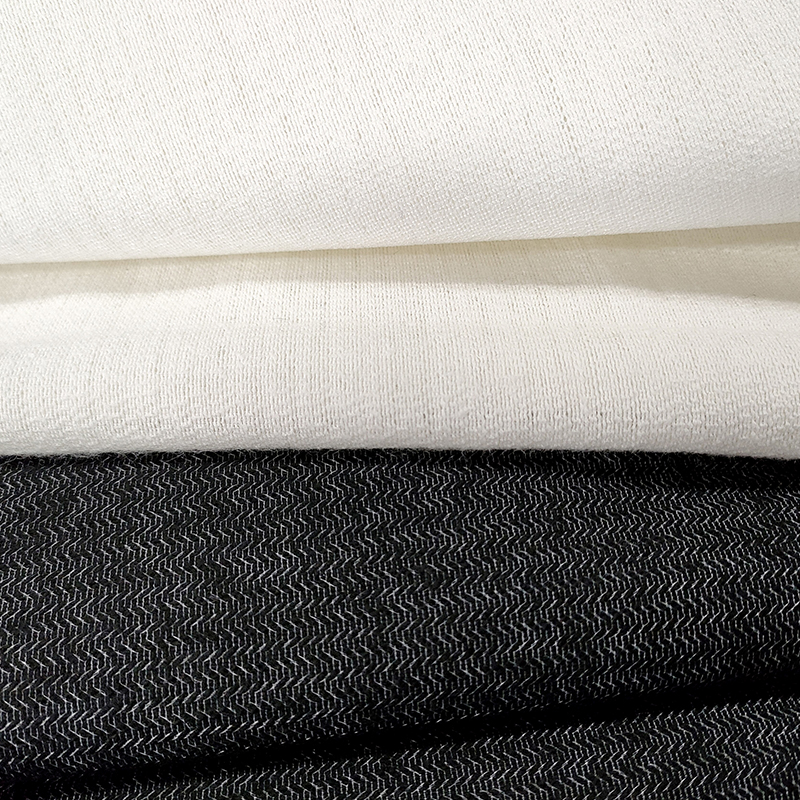 স্ট্রাকচার্ড পিক ল্যাপেলের জন্য ক্যানভাস এবং হেয়ার ইন্টারলাইনিং এই ইন্টারলাইনিং বিভাগটি ভারী উলের আবরণে পিক ল্যাপেলের জন্য প্রয়োজনীয় উচ্চতর নমনীয় দৃঢ়তা প্রদান করে, বিন্দুতে দৃঢ় থাকার সময় ল্যাপেলকে নরমভাবে রোল করতে সহায়তা করে। পণ্য দেখুন →
শাল কলার: ইঞ্জিনিয়ারিং এ কন্টিনিউয়াস রোল
শাল কলার হল একটি অবিচ্ছিন্ন ব্যান্ড যা পিছনের ঘাড় থেকে সামনের বুকে জড়িয়ে থাকে এবং স্বাভাবিক বোতামিং পয়েন্টে শেষ হয়। কোন খাঁজ নেই, কোন ল্যাপেল সংযোগ নেই, এবং ভিজ্যুয়াল লাইনে কোন বিরতি নেই। এটি ডিনার জ্যাকেট, রোব কোট এবং অনেক আধুনিক মিনিমালিস্ট ওভারকোটের কলার।
কারণ শালের কলার ভাঁজ করার পরিবর্তে রোল হয়, এটি ইন্টারলাইনিংয়ে অনন্য চাহিদা রাখে। ফ্যাব্রিক স্তরগুলি স্ট্যাকিং দ্বারা রোল লাইন গঠন করে: বাইরের শেল ফ্যাব্রিক, ইন্টারলাইনিং এবং আন্ডার-কলার ফ্যাব্রিক। প্রতিটি স্তরের অবশ্যই সামঞ্জস্যপূর্ণ নমন আচরণ থাকতে হবে বা পরিধানের সময় রোলটি ভিতরের দিকে বা বাইরের দিকে প্রবাহিত হবে।
শাল কলার নির্মাণের সবচেয়ে সাধারণ ভুল হল সোজা দানার ইন্টারলাইনিং কাটা। সঠিক পদ্ধতি হল উপর শাল কলার interlining কাটা 45 ডিগ্রীতে সত্য পক্ষপাত যাতে ইন্টারলাইনিং ক্রিজিং ছাড়াই বাঁকা রোল লাইনের সাথে সামঞ্জস্যপূর্ণ হয়। একটি ন্যাপড বা ব্রাশ করা বোনা ইন্টারলাইনিং বিশেষভাবে কার্যকর কারণ ফাইবার পাইল শেল ফ্যাব্রিককে আঁকড়ে ধরে এবং ফিউজিং এবং চাপ দেওয়ার সময় স্তরগুলিকে স্থানান্তরিত হতে বাধা দেয়।
অনুশীলনে, একটি 300 থেকে 400 গ্রাম/m² ফ্যাব্রিকে একটি শাল কলারের জন্য, আমরা একটি সুপারিশ করি বায়াস-কাট ন্যাপড ইন্টারলাইনিং 55 থেকে 75 গ্রাম/মি² এর ফিউজড ওজন সহ , 12 সেকেন্ডের জন্য 3.5 থেকে 4.5 বার চাপ দিয়ে 155 °C এ চাপ দিন। এই সংমিশ্রণটি নরম, ঘূর্ণিত সামনের প্রান্ত এবং দৃঢ় ব্যাক-নেক সমর্থন তৈরি করে যা একটি উপযুক্ত শাল কলারের প্রয়োজন।
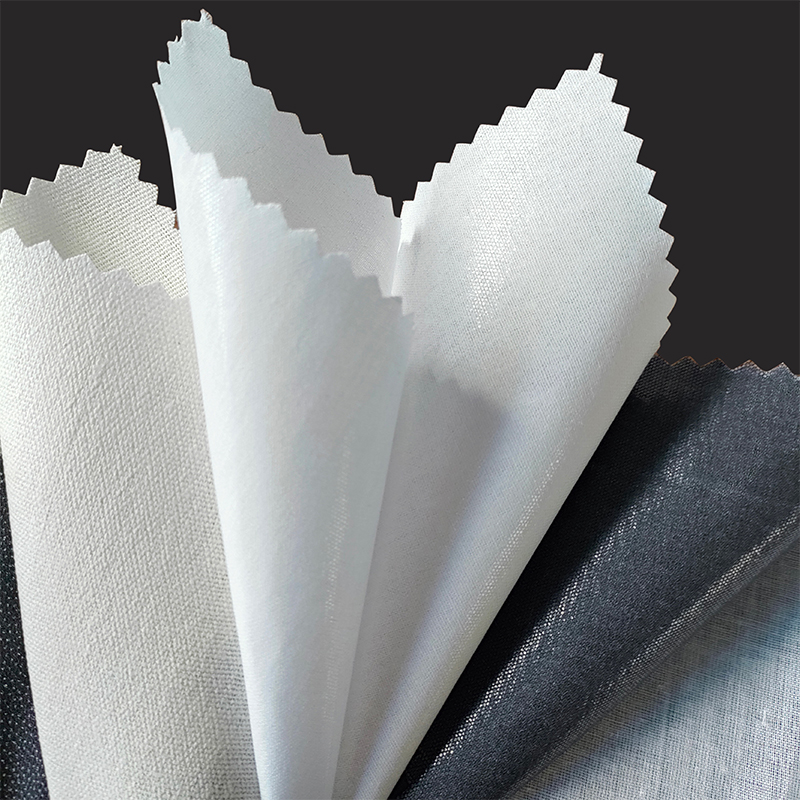
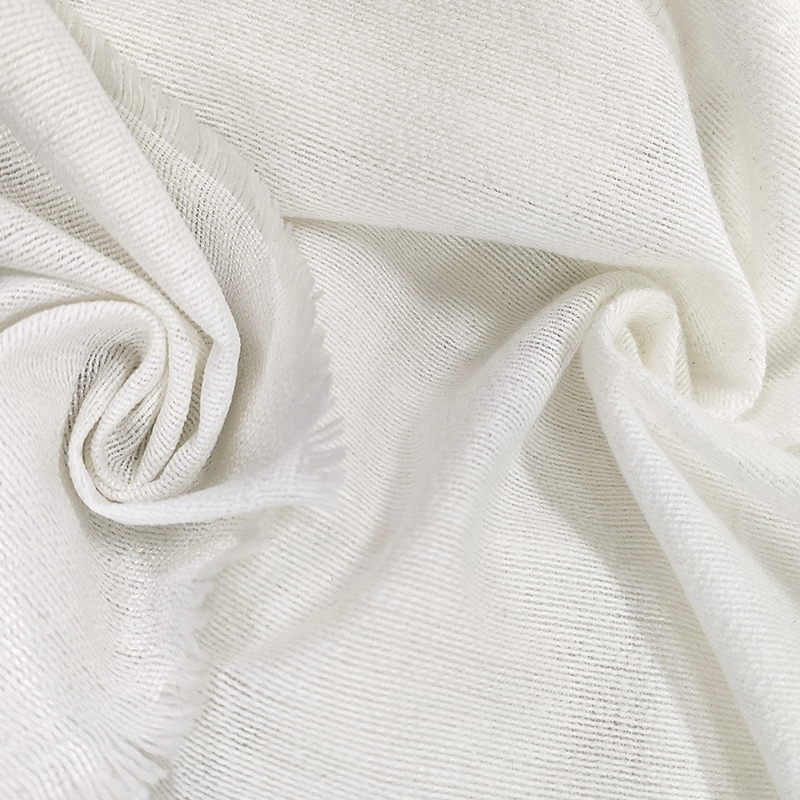 নরম ঘূর্ণিত শাল কলার জন্য ন্যাপড ইন্টারলাইনিং মাঝারি-ওজন কাপড়ে শাল কলার জন্য প্রস্তাবিত, এই বায়াস-কাট ন্যাপড ইন্টারলাইনিং নিয়ন্ত্রিত তাপমাত্রায় এবং চাপে একটি নরম সামনের প্রান্ত তৈরি করার জন্য দৃঢ় পিছনে-ঘাড় সমর্থন করে। পণ্য দেখুন →
স্ট্যান্ড এবং ম্যান্ডারিন কলার: উল্লম্ব ব্যান্ড
ম্যান্ডারিন এবং স্ট্যান্ড কলার হল উল্লম্ব ব্যান্ড যা ভাঁজ না করে ঘাড়কে ঘিরে রাখে। তারা ন্যূনতম কোট, কাজের পোশাক এবং এশিয়ান-প্রভাবিত বাইরের পোশাকে উপস্থিত হয়। কলারটি তার নিজের উপর দাঁড়িয়ে থাকে, যার মানে ইন্টারলাইনিং একটি ভাঁজ রেখা বরাবর বাঁকানো প্রতিরোধের পরিবর্তে উল্লম্ব দিকে সংকোচনকারী প্রতিরোধ প্রদান করতে হবে।
সমালোচনামূলক মাত্রা হল কলার উচ্চতা, যা থেকে রেঞ্জ একটি লো-ব্যান্ড শৈলীর জন্য 3 সেমি থেকে 6 সেমি বা তার বেশি একটি নাটকীয় স্ট্যান্ড কলারের জন্য . উচ্চতা বাড়ার সাথে সাথে, পরিধানকারী যখন তাদের মাথা ঘুরিয়ে দেয় তখন কলারটি আটকানো থেকে রোধ করার জন্য ইন্টারলাইনিং ক্রমশ শক্ত হতে হবে। 5 সেন্টিমিটারের উপরে কলারগুলির জন্য, একটি ডবল-লেয়ার ইন্টারলাইনিং সিস্টেমের প্রায়ই প্রয়োজন হয়: বাইরের স্তরে একটি দৃঢ়ভাবে ফিজিবল এবং ঘাড়কে কুশ করার জন্য ভিতরের স্তরে একটি হালকা, নরম স্টেবিলাইজার।
ননবোভেন ইন্টারলাইনিংগুলি এই অ্যাপ্লিকেশনটিতে ভাল পারফর্ম করে কারণ তারা সমস্ত দিক থেকে অভিন্ন দৃঢ়তা প্রদান করে। একটি থার্মো-বন্ড বা রাসায়নিক-বন্ড অ বোনা 60 থেকে 90 গ্রাম/মি² বেশিরভাগ স্ট্যান্ড কলার জন্য পর্যাপ্ত শরীর প্রদান করে। 450 g/m² এর উপরে ভারী পশমী আবরণের জন্য, একটি উচ্চ ওয়ার্প ঘনত্ব সহ একটি রজন-কোটেড বোনা ইন্টারলাইনিং নিরাপদ পছন্দ, কারণ এটি কলারটিকে তার দৈর্ঘ্য বরাবর প্রসারিত হতে বাধা দেয় যখন পোশাকটি মাথার উপর টানানো হয়।
স্ট্যান্ড কলার জন্য ফিউজিং তাপমাত্রা বিশেষ মনোযোগ প্রাপ্য। কারণ ইন্টারলাইনিংকে অবশ্যই একটি সংকীর্ণ বাঁকা এলাকার উপর বন্ধন করতে হবে, এটি প্রান্তের উত্তোলনের জন্য ঝুঁকিপূর্ণ। আমরা একটি পরামর্শ দ্বি-পর্যায় প্রেস করুন: প্রথমে 10 সেকেন্ডের জন্য 160 ডিগ্রি সেলসিয়াসে, তারপরে 8 সেকেন্ডের জন্য 145 ডিগ্রি সেলসিয়াসে দ্বিতীয় টিপুন কলার ভাঁজ এবং টপস্টিচ করার পরে। এই দুই-পর্যায়ের পদ্ধতিটি একটি একক হট প্রেসের চেয়ে আকৃতিটিকে ভালভাবে লক করে।
রূপান্তরযোগ্য এবং পোলো কলার: ডিজাইন দ্বারা নমনীয়তা
কনভার্টেবল কলারগুলি এমনভাবে ডিজাইন করা হয়েছে যে হয় উপরের বোতামগুলি পূর্বাবস্থায় খোলা বা কলার ভাঁজ সমতল দিয়ে বন্ধ করে পরিধান করা হয়। ইন্টারলাইনিং তাই দৃশ্যমান স্ট্রেস চিহ্ন ছাড়া দুটি ভিন্ন আকৃতির স্মৃতি মিটমাট করা আবশ্যক। এটি সুষম পাটা এবং ওয়েফ্ট স্থায়িত্ব সহ একটি বোনা ইন্টারলাইনিং ব্যবহার করে অর্জন করা হয়, সাধারণত উভয় দিকে সমান সুতার ঘনত্ব সহ একটি প্লেইন-ওয়েভ নির্মাণ।
বিপরীতভাবে, পোলো কলারগুলি হল ছোট ব্যান্ড যা একটি নরম পাঁজরযুক্ত ফ্যাব্রিক, নিট স্ট্রাকচার বা স্পঞ্জি ডাবল-নিট ব্যবহার করে এবং ন্যূনতম বা কোন ইন্টারলাইনিং প্রয়োজন হয় না। যখন শেল ফ্যাব্রিকটি কলার ব্যান্ডটিকে সোজা করে ধরে রাখার জন্য খুব আলগা হয়, তখন খুব হালকা নন বোনা 20 থেকে 35 গ্রাম/মি² ড্রেপের সাথে আপোস না করে ভাঁজকে স্থিতিশীল করার জন্য কলারের ভিতরের মুখের সাথে মিশ্রিত করা হয়।
ডিজাইনারদের মনে রাখা উচিত যে জলরোধী বা রেখাযুক্ত বহিরঙ্গন কোটগুলিতে রূপান্তরযোগ্য কলারগুলি জল-প্রতিরোধী ইন্টারলাইনিং আঠালো প্রয়োজন। স্ট্যান্ডার্ড পলিমাইড ফিউসিবল রেজিন চারপাশে নরম হয় 120 °সে , এবং 40 °C তাপমাত্রায় বারবার ধোয়া বন্ধনকে ধীরে ধীরে দুর্বল করতে পারে। একটি উচ্চতর গলনাঙ্কের সাথে একটি কপোলিয়ামাইড আঠালো, 165 থেকে 170 ডিগ্রি সেলসিয়াসে মিশ্রিত, কলারকে শক্ততা না বাড়িয়ে ধোয়ার স্থায়িত্ব দেয়।
কিভাবে কলার প্রকার ইন্টারলাইনিং নির্বাচন নির্দেশ করে
কলার টাইপ দ্বারা ইন্টারলাইনিং নির্বাচন করা একা পোশাকের ধরন দ্বারা নির্বাচন করার চেয়ে বেশি নির্ভরযোগ্য। আকৃতি ধরে রাখার ক্ষেত্রে কলারটি কোটের সবচেয়ে চাহিদাপূর্ণ অংশ এবং এটি সবচেয়ে যান্ত্রিক চাপ দেখে।
স্ট্রাকচার্ড কলার জন্য বোনা ইন্টারলাইনিং
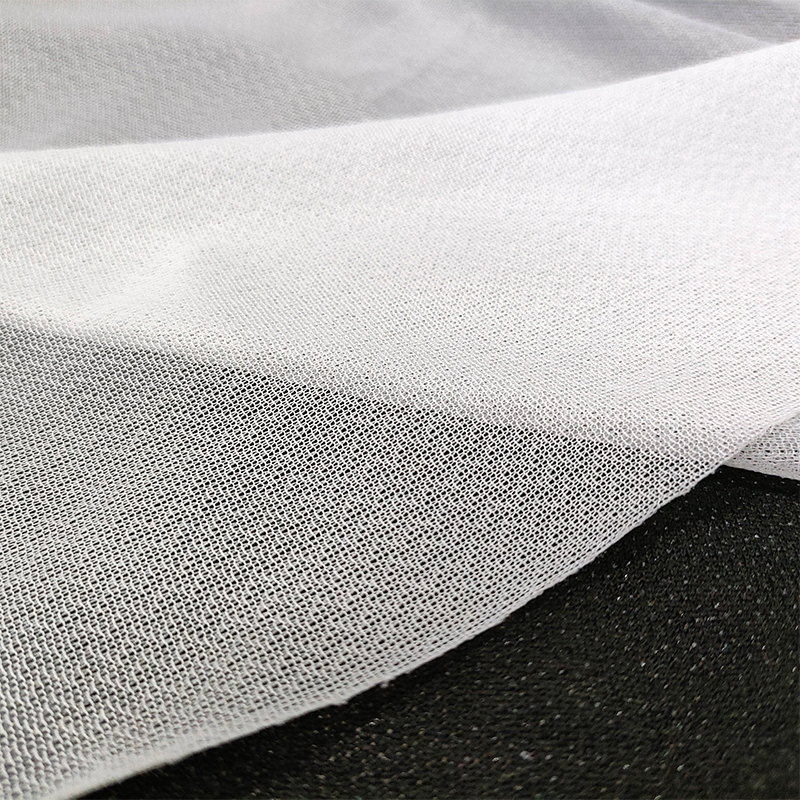
বোনা ইন্টারলাইনিংগুলি তুলা, পলিয়েস্টার বা মিশ্রিত সুতা থেকে তৈরি করা হয়। তারা পাটা দিক বরাবর অনুমানযোগ্য দৃঢ়তা এবং ওয়েফট বরাবর নিয়ন্ত্রিত নমনীয়তা প্রদান করে। খাঁজ, পিক এবং কনভার্টেবল কলারগুলির জন্য, বোনা ইন্টারলাইনিংগুলি সবচেয়ে সামঞ্জস্যপূর্ণ ফলাফল প্রদান করে কারণ সেগুলিকে শেল ফ্যাব্রিকের মতো একই দানার উপর কাটা যায়, যা ভাঁজ লাইনকে স্থিতিশীল করে এবং রোলটিকে পরিষ্কার করে। যেমন আমরা আমাদের নিবন্ধে ব্যাখ্যা করেছি বোনা ইন্টারলাইনিং ফ্যাব্রিকের মূল সুবিধা , এই শস্য প্রান্তিককরণ সময়ের সাথে কলার বিকৃতি রোধে একক সর্বশ্রেষ্ঠ ফ্যাক্টর।
নরম এবং উল্লম্ব কলার জন্য ননবোভেন ইন্টারলাইনিং
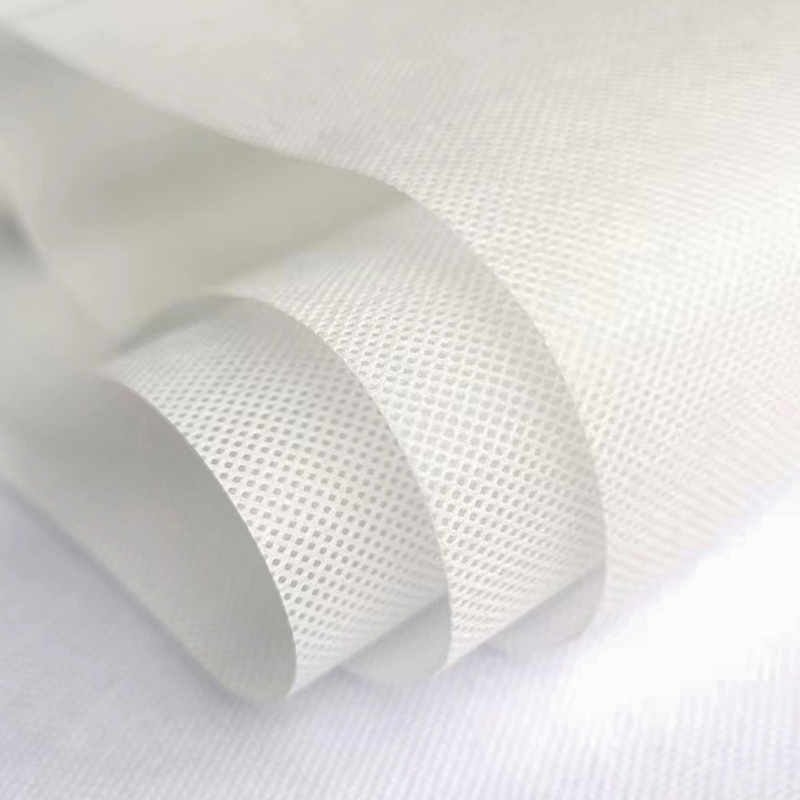
ননবোভেন ইন্টারলাইনিংগুলি যান্ত্রিকভাবে, তাপীয়ভাবে বা রাসায়নিকভাবে তন্তুগুলিকে বন্ধন করে তৈরি করা হয়। তাদের কোন শস্যের দিক নেই, তাই কঠোরতা প্রতিটি দিকে অভিন্ন। এটি তাদের ম্যান্ডারিন কলার, পোলো কলার এবং শাল কলার রোল লাইনের জন্য আদর্শ করে তোলে যেখানে আইসোট্রপিক আচরণ মোচড় বাধা দেয়। ট্রেড-অফ হল নিম্ন প্রসার্য পুনরুদ্ধার: ননওননগুলি বারবার ভাঁজ করার পরে আকৃতি হারাতে পারে, তাই উচ্চ-প্রান্তের উপযোগী কোটগুলিতে ভারী কাঠামোযুক্ত ল্যাপেলের জন্য তাদের সুপারিশ করা হয় না। আমাদের বোনা প্লেইন বা টুইল ইন্টারলাইনিং এ 50 থেকে 80 গ্রাম/মি² মাঝারি ওজনের কোট কলারগুলির জন্য একটি ওয়ার্কহরস যার সুষম সমর্থন প্রয়োজন।
ওজন গ্রেডিং এবং কলার কর্মক্ষমতা উপর এর প্রভাব
ইন্টারলাইনিং ওজন হল দৃঢ়তা যোগাযোগের দ্রুততম উপায়, তবে এটি একমাত্র কারণ নয়। একই g/m² ইন্টারলাইনিং ফাইবারের ব্যাস, বুননের ঘনত্ব, আবরণের ধরন এবং আবরণের ধরণ অনুসারে নরম বা শক্ত অনুভব করতে পারে। একটি ব্যবহারিক পদ্ধতি ব্যবহার করা হয় ওজন-থেকে-শেল-ফ্যাব্রিক অনুপাত : 200 থেকে 300 g/m² এর শেল কাপড়ের জন্য, 40 থেকে 60 g/m² পরিসরে ইন্টারলাইনিং বেছে নিন; 300 থেকে 450 গ্রাম/মি² শেলের জন্য, 55 থেকে 85 গ্রাম/মি² বেছে নিন; এবং 450 g/m² এর বেশি শেলের জন্য, 80 থেকে 120 g/m² বা একটি ক্যানভাস/হেয়ার ল্যামিনেট ব্যবহার করুন। এই অনুপাতগুলি নির্দিষ্ট সরবরাহকারী নির্বিশেষে বেশিরভাগ বোনা ইন্টারলাইনিং পণ্য লাইন জুড়ে থাকে।
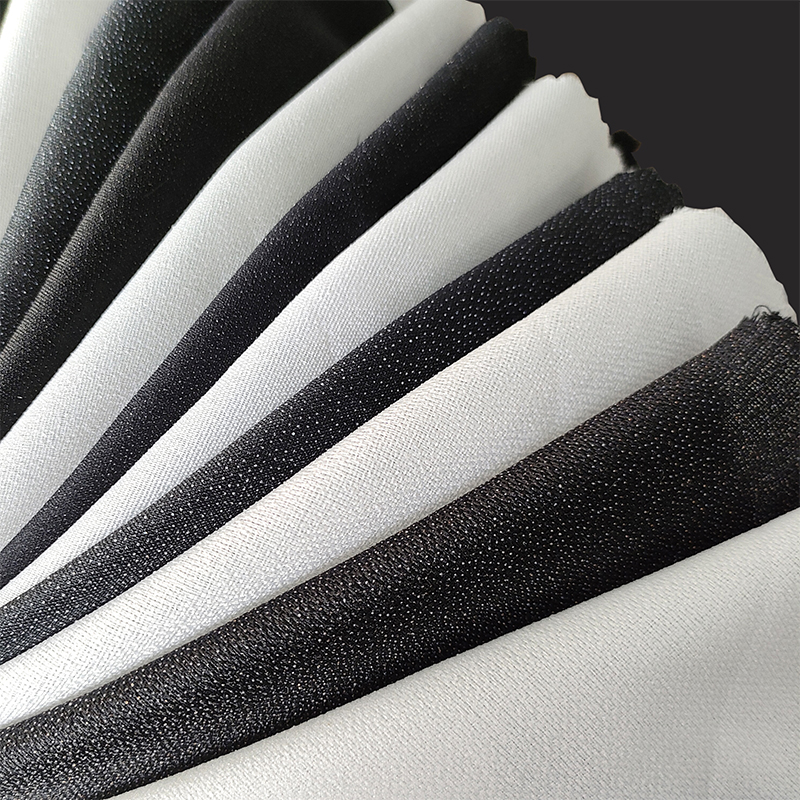 নির্ভরযোগ্য আকারের জন্য বোনা প্লেইন এবং টুইল ইন্টারলাইনিং বোনা ইন্টারলাইনিং ভাল ঘর্ষণ প্রতিরোধের এবং মাত্রিক স্থায়িত্ব প্রদান করে, এটি একটি নির্ভরযোগ্য পছন্দ করে, যখন সামঞ্জস্যপূর্ণ কলার পারফরম্যান্সের জন্য শেল ফ্যাব্রিকের সাথে ইন্টারলাইনিং ওজন মেলে। পণ্য দেখুন →
কলার নির্মাণের জন্য প্রযুক্তিগত বিবেচনা
কলার প্রকার নির্বিশেষে, চারটি প্রযুক্তিগত পরামিতি নির্ধারণ করে যে কলারটি উত্পাদন লাইনে এবং গ্রাহকের পোশাকে ভাল কাজ করবে কিনা।
- ফিউজিং তাপমাত্রা: পলিমাইড আঠালো আঠালো লাইনে 150 থেকে 170 °C এর মধ্যে প্রয়োজন। কপোলেস্টার আবরণ সহ নিম্ন-তাপমাত্রার ফিউসিবলগুলি 130 থেকে 145 ডিগ্রি সেলসিয়াসে সক্রিয় হয়। প্রস্তাবিত তাপমাত্রা 10 ডিগ্রি সেলসিয়াসের বেশি অতিক্রম করলে ইন্টারলাইনিং এর মাধ্যমে গলে যেতে পারে এবং শেল ফ্যাব্রিকের মাধ্যমে আঘাত করতে পারে।
- চাপ এবং বাস: শিল্প ফিউজিং প্রেস 2.5 থেকে 5.5 বার সরবরাহ করে। পাতলা, সূক্ষ্ম শেল কাপড় নিম্ন চাপের চাহিদা; ভারী উল উচ্চ শেষ প্রয়োজন. প্রেসের প্রকারের উপর নির্ভর করে বাস করার সময় 10 থেকে 15 সেকেন্ডের মধ্যে থাকে।
- সংকোচন নিয়ন্ত্রণ: গুণমানের ইন্টারলাইনিং এর চেয়ে কম সঙ্কুচিত হওয়া উচিত 160 ডিগ্রি সেলসিয়াসে 10 মিনিটের পরে 1 শতাংশ ওয়ার্প এবং ওয়েফট . ধোয়া বা শুকনো পরিষ্কার করার পরে কলার বেশি সঙ্কুচিত হওয়ার কারণে বাল্ক উৎপাদনের আগে শেল ফ্যাব্রিকের বিরুদ্ধে সর্বদা ইন্টারলাইনিং সংকোচন পরীক্ষা করুন।
- কলার রোল লাইন স্থিতিশীলতা: একটি ল্যাপেল বা শাল কলার রোল লাইন যেখানে ভাঁজ চাপ ঘনীভূত হয়। যোগ করা a টেপ বা রোল লাইন বরাবর বোনা ফ্যাব্রিক থাকার ভাঁজের ভিতরে 1 সেন্টিমিটারে চাপা এবং পরিধানের সময় ভাঁজ করা প্রান্তকে প্রসারিত হতে বাধা দেয়।
ইন্টারলাইনিং বিভাগ এবং বৈশিষ্ট্যগুলির সম্পূর্ণ ওভারভিউয়ের জন্য, আপনি আমাদের ব্রাউজ করতে পারেন ইন্টারলাইনিং পণ্য পরিসীমা এবং প্রতিটি কলার টাইপ একটি পরীক্ষিত স্পেসিফিকেশনের সাথে মেলে।
সাধারণ কলার ত্রুটি এবং কীভাবে সেগুলি প্রতিরোধ করা যায়
নীচের সারণীতে পাঁচটি কলার ত্রুটির তালিকা রয়েছে যা আমরা পোশাক কারখানায় প্রায়শই দেখি, সাধারণ মূল কারণ এবং সংশোধনমূলক পদক্ষেপের সাথে।
| খুঁত | মূল কারণ | সংশোধন |
|---|---|---|
| কলার রোল পতন | শেলের ওজনের জন্য ইন্টারলাইনিং খুব নরম | ইন্টারলাইনিং g/m² বাড়ান বা একটি ন্যাপড বোনা পণ্য ব্যবহার করুন |
| কাপ করা বা কুঁচকানো কলার প্রান্ত | পক্ষপাতের পরিবর্তে সোজা দানার উপর ইন্টারলাইনিং কাটা | বাঁকা কলার অংশগুলির জন্য 45 ডিগ্রিতে ইন্টারলাইনিংটি পুনরায় কাটুন |
| ল্যাপেল ভাঁজ এ Puckering | ইন্টারলাইনিং সংকোচন 1 শতাংশ ছাড়িয়ে গেছে | প্রাক-সঙ্কুচিত ইন্টারলাইনিং বা কম-সঙ্কুচিত পণ্যে স্যুইচ করুন |
| ড্রাই ক্লিনিংয়ের পরে ডিলামিনেশন | আঠালো গলে যাওয়া সীমার নিচে ফিউজিং তাপমাত্রা | আঠালো লাইনে প্রেস তাপমাত্রা যাচাই করুন; 5 থেকে 10 ডিগ্রি সেলসিয়াস বাড়ান |
| খাঁজ ফাঁক করা | কলার এবং ল্যাপেল বিভাগের মধ্যে অসম কঠোরতা | খাঁজের উভয় পাশে মিলিত ইন্টারলাইনিং ওজন ব্যবহার করুন |
এই ত্রুটিগুলির প্রতিটি একটি কাঠামোগত ইন্টারলাইনিং নির্বাচন প্রক্রিয়ার মাধ্যমে প্রতিরোধযোগ্য। বাল্ক উত্পাদনের আগে পাঁচটি নমুনা পরীক্ষা করা পাঁচশত কলার কাটার পরে পুনরায় কাজ করার চেয়ে দ্রুত এবং সস্তা।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: সমস্ত কোট কলার কি ইন্টারলাইন করা দরকার?
সব না, কিন্তু অধিকাংশ করে. একটি কলার যা সম্পূর্ণরূপে আনলাইন ছাড়া থাকে তা ভাঁজ রেখায় অপ্রত্যাশিতভাবে বাঁকানো, বিন্দুতে ঝুঁকে পড়ার এবং মাত্র কয়েকটি পরার পরে কুঁচকে যাওয়ার ঝুঁকি রয়েছে। ব্যতিক্রমগুলি হল স্ব-সহায়ক কাপড় থেকে তৈরি কলার যেমন ভারী উল মেল্টন, কিছু টেকনিক্যাল নিট শেল, এবং নির্দিষ্ট স্ট্রাকচার্ড সিন্থেটিক্স যা নিজেরাই যথেষ্ট শক্ত। এমনকি এই ক্ষেত্রেও, 20 থেকে 40 g/m² একটি হালকা ইন্টারলাইনিং প্রায়ই আন্ডার-কলার অংশে যুক্ত করা হয় যাতে সেলাই স্থির থাকে এবং সেলাইয়ের সময় ফ্যাব্রিককে প্রসারিত হতে বাধা দেয়।
Q2: কলার জন্য fusible এবং sew-in interlining এর মধ্যে পার্থক্য কি?
ফিউজিবল ইন্টারলাইনিংয়ের একপাশে একটি থার্মোপ্লাস্টিক আঠালো আবরণ প্রয়োগ করা হয়। তাপ এবং চাপ এটিকে সরাসরি শেল ফ্যাব্রিকের সাথে সংযুক্ত করে, একটি একক অবিচ্ছেদ্য স্তর তৈরি করে। সেলাই-ইন ইন্টারলাইনিং, যাকে বোনা ফিজিবল বা চুলের ক্যানভাসও বলা হয়, আঠালো না করে পোশাকের মধ্যে সেলাই করা হয়। হাই-এন্ড সেলাইয়ের ক্ষেত্রে সেলাই-ইন নির্মাণ ঐতিহ্যগত কারণ এটি ল্যাপেলকে আরও স্বাভাবিকভাবে নমনীয় করতে দেয়, তবে এটি আরও শ্রম-নিবিড় এবং ব্যয়বহুল। 5000 ইউনিটের বেশি অর্ডারের পরিমাণের জন্য, ফিউজিবল ইন্টারলাইনিং এর ধারাবাহিকতা এবং প্রয়োগের গতির কারণে মানক।
প্রশ্ন 3: উলের কোট কলার জন্য কোন ইন্টারলাইনিং সবচেয়ে ভালো?
300 থেকে 450 গ্রাম/মি² পরিসরের একটি সাধারণ উলের আবরণের কাপড়ের জন্য, পলিমাইড ডট লেপ সহ 55 থেকে 85 গ্রাম/মি² এর একটি বোনা ইন্টারলাইনিং সবচেয়ে নির্ভরযোগ্য। যদি কলারটি একটি শাল শৈলী হয়, তবে পক্ষপাতের উপর একটি ন্যাপড বোনা ইন্টারলাইনিং কাটা ব্যবহার করুন। যদি উলটি 450 গ্রাম/মি² এর উপরে একটি ভারী গলনা হয়, তাহলে 90 থেকে 120 গ্রাম/মি² পরিসরে একটি ক্যানভাস বা চুলের ইন্টারলাইনিং পর্যন্ত সরান যাতে ফ্যাব্রিকের ওজনের নিচে ল্যাপেলটি ভেঙে না যায়।
Q4: একই ইন্টারলাইনিং কি প্রতিটি কলার প্রকারের জন্য ব্যবহার করা যেতে পারে?
প্রযুক্তিগতভাবে, হ্যাঁ, একটি ইন্টারলাইনিং সমস্ত কলার শৈলী জুড়ে কাজ করবে। কিন্তু কলার অন্তত তাদের কিছুতে ঠিক দেখাবে না। একটি একক ইন্টারলাইনিং ওজন একটি পিক কলারের খাস্তা ল্যাপেল এবং একটি শাল কলারের নরম রোল উভয়ই সরবরাহ করতে পারে না। একটি শেল ফ্যাব্রিক দিয়ে চালানো একটি ছোট উত্পাদনের জন্য, আমরা দুই বা তিনটি আন্তঃরেখাযুক্ত ওজনের 30 সেমি চওড়া নমুনা স্ট্রিপ প্রস্তুত করার এবং তাদের ট্রায়াল কলারে চাপার পরামর্শ দিই। একই উলের খোসার মধ্যে 45 g/m² এবং 70 g/m² এর মধ্যে দৃশ্যমান পার্থক্য অবিলম্বে দৃশ্যমান হয়।
প্রশ্ন 5: আমি কীভাবে উত্পাদনের পরে কলার কার্ল প্রতিরোধ করব?
কলার কার্ল, যেখানে বাইরের প্রান্তগুলি উপরের দিকে বা নীচের দিকে ভাঁজ করে, শেল এবং ইন্টারলাইনিং বাঁকানো শক্ততার মধ্যে অমিলের কারণে ঘটে। একটি ক্ল্যাসিক কারণ হল একটি পূর্ণ-কভারেজ আঠালো ফিউজ করা যা শেলের চেয়ে ইন্টারলাইনিংকে এক দিকে শক্ত করে, একটি ডিফারেনশিয়াল বাঁকানো মুহূর্ত তৈরি করে। সমাধানগুলির মধ্যে রয়েছে একটি অবিচ্ছিন্ন আঠালো ডট প্যাটার্নে স্যুইচ করা, বায়াসের ইন্টারলাইনিং কাটা, বা উত্তেজনাকে সমান করতে বাইরের প্রান্ত বরাবর একটি সরু ফিজিবল টেপ যুক্ত করা। তিনটি ফিউজিং তাপমাত্রা এবং দুটি ইন্টারলাইনিং ওয়েট জুড়ে পরীক্ষা সাধারণত এক দিনের মধ্যে সমস্যার সমাধান করে৷